LANGUAGE
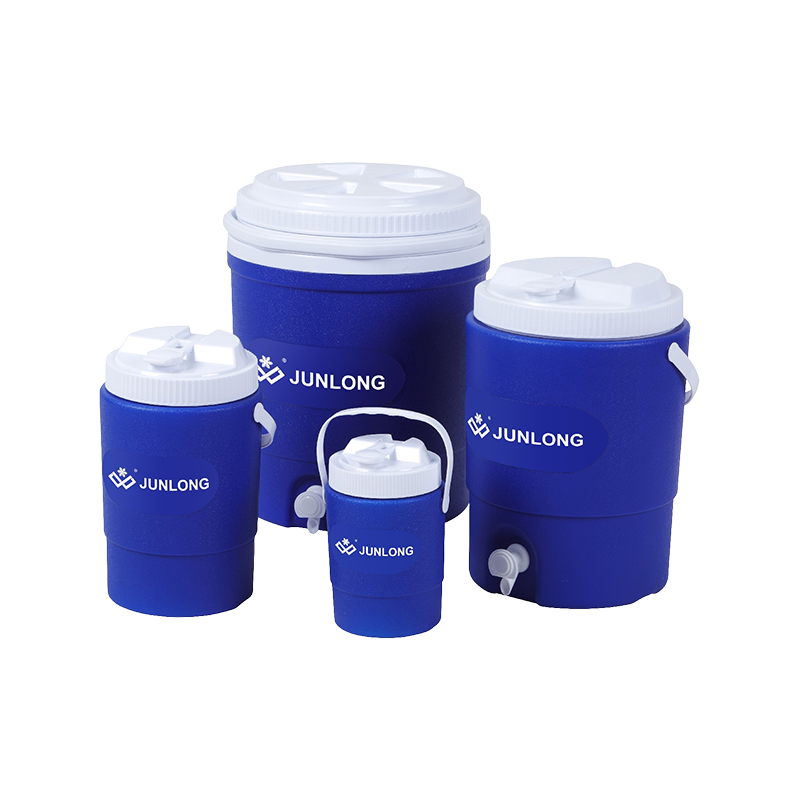
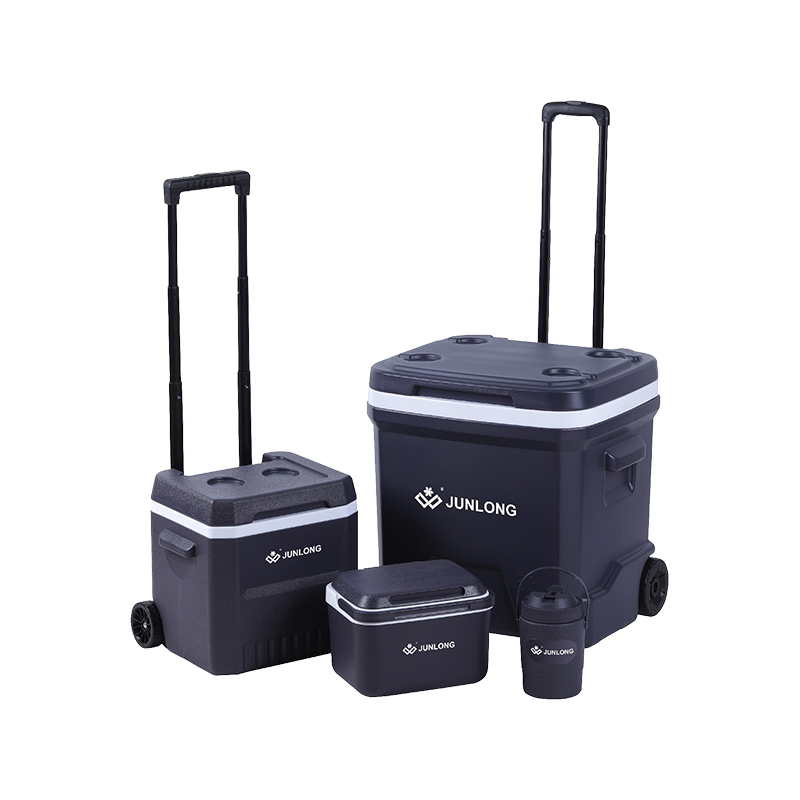
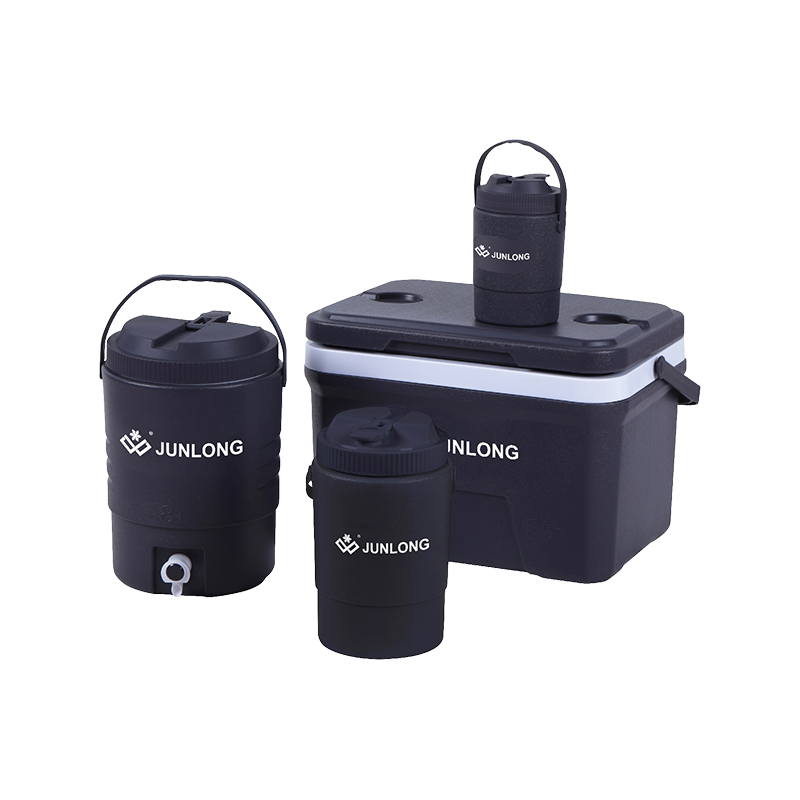
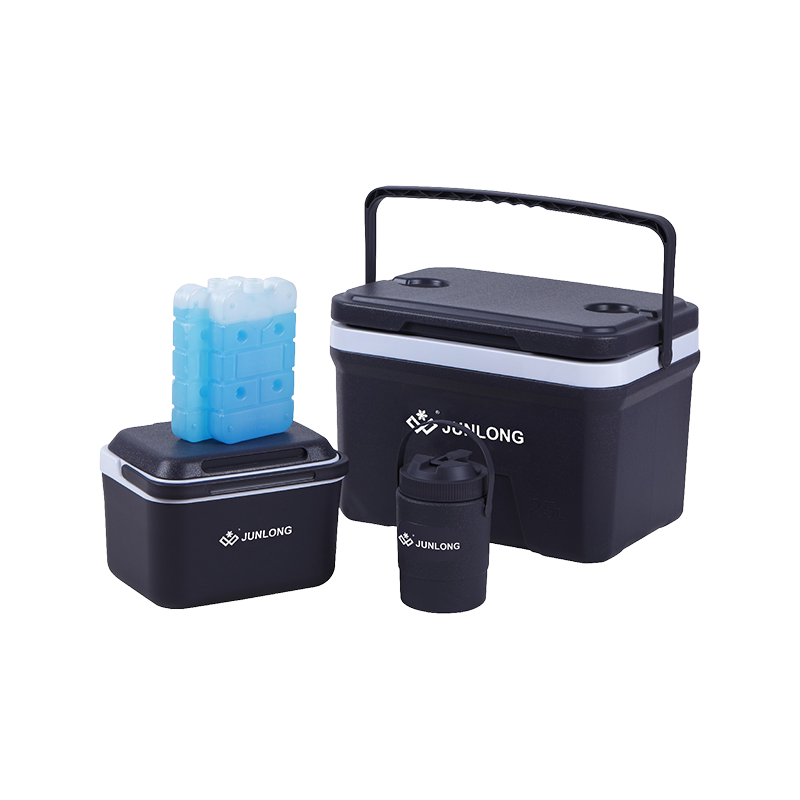
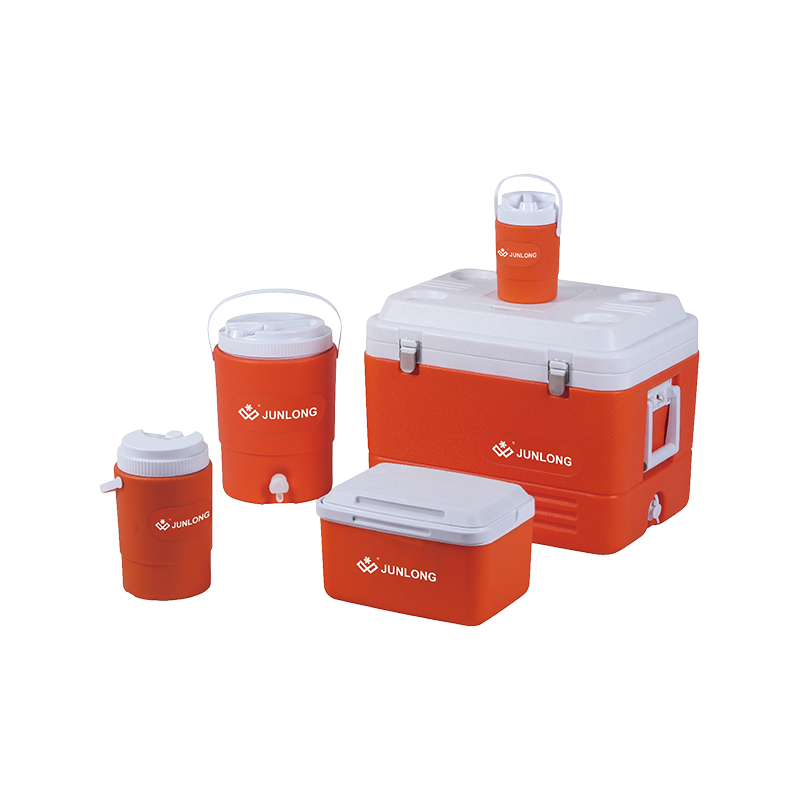
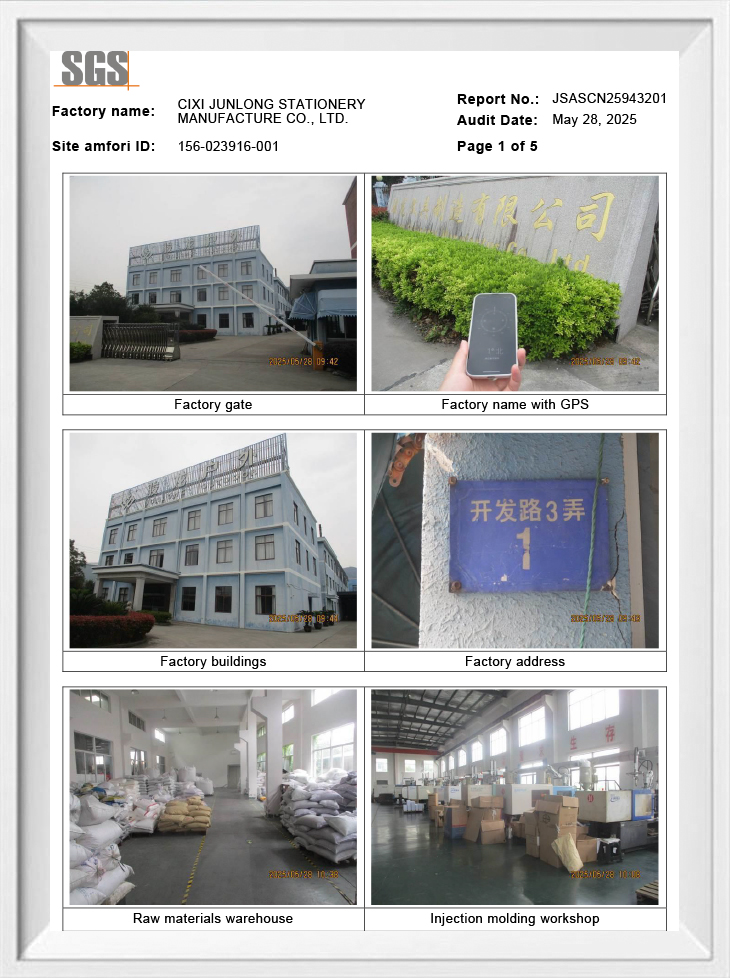
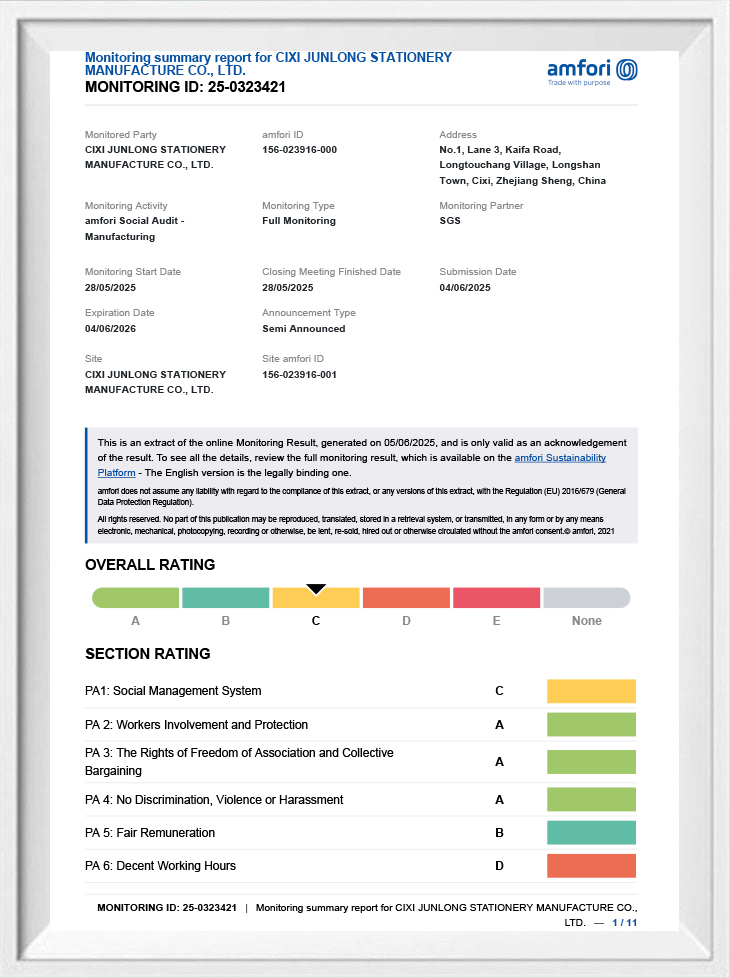
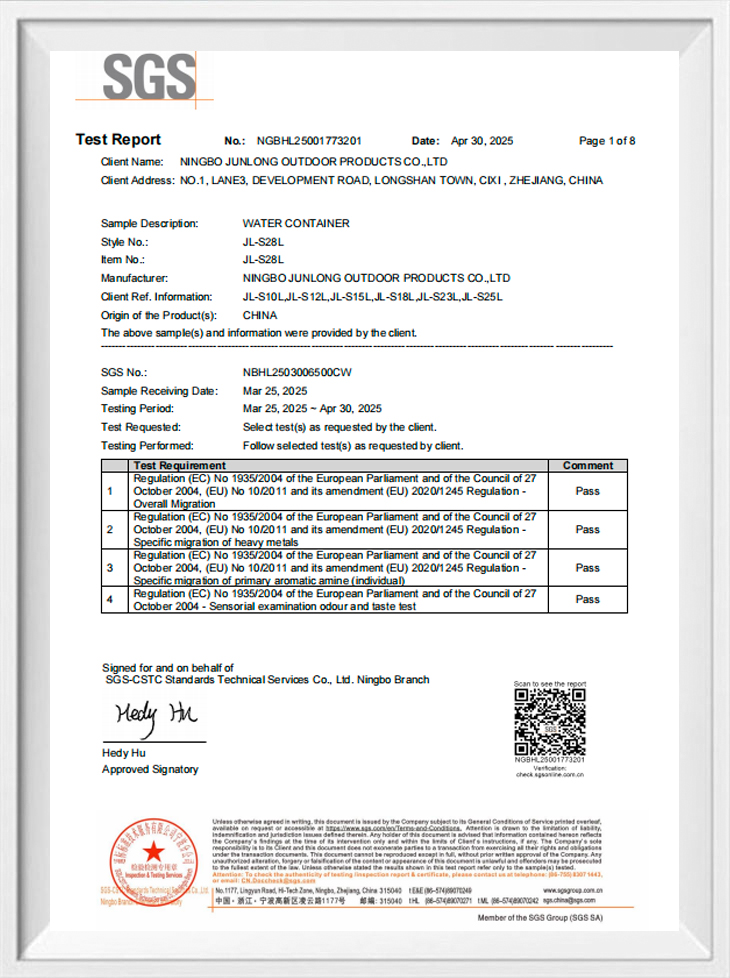
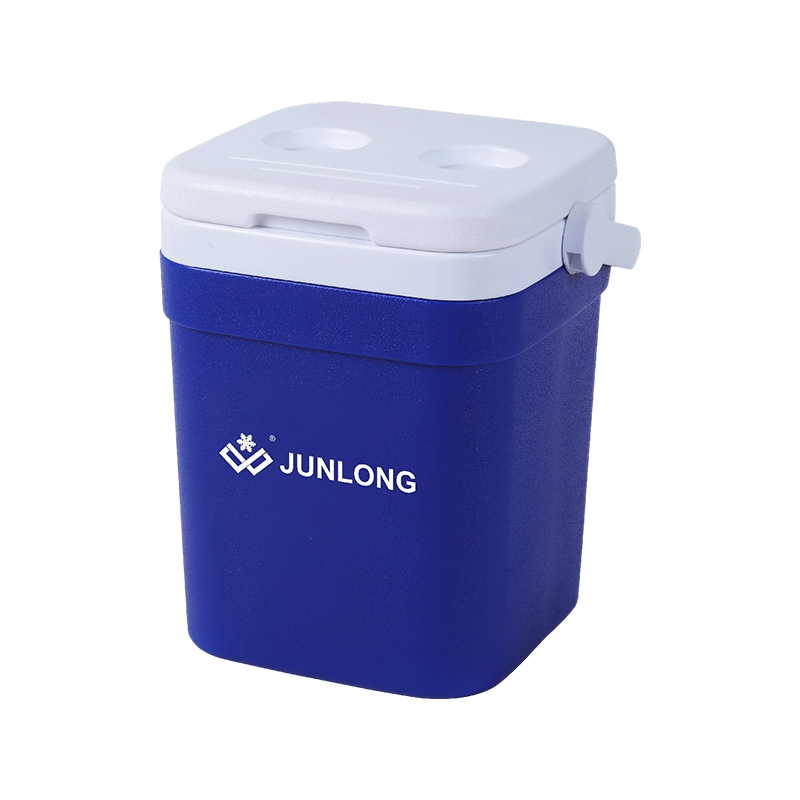
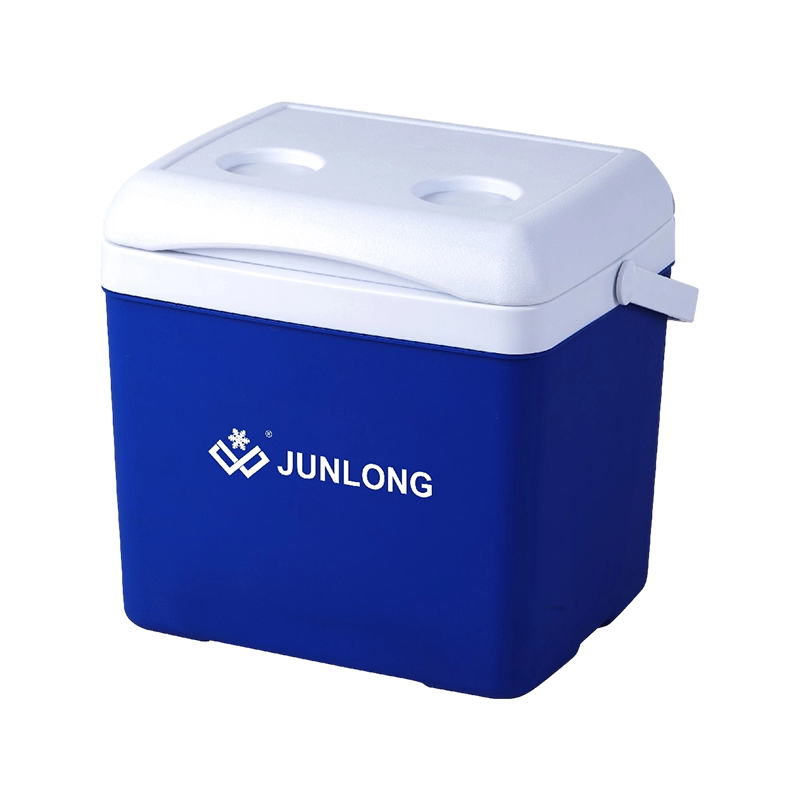
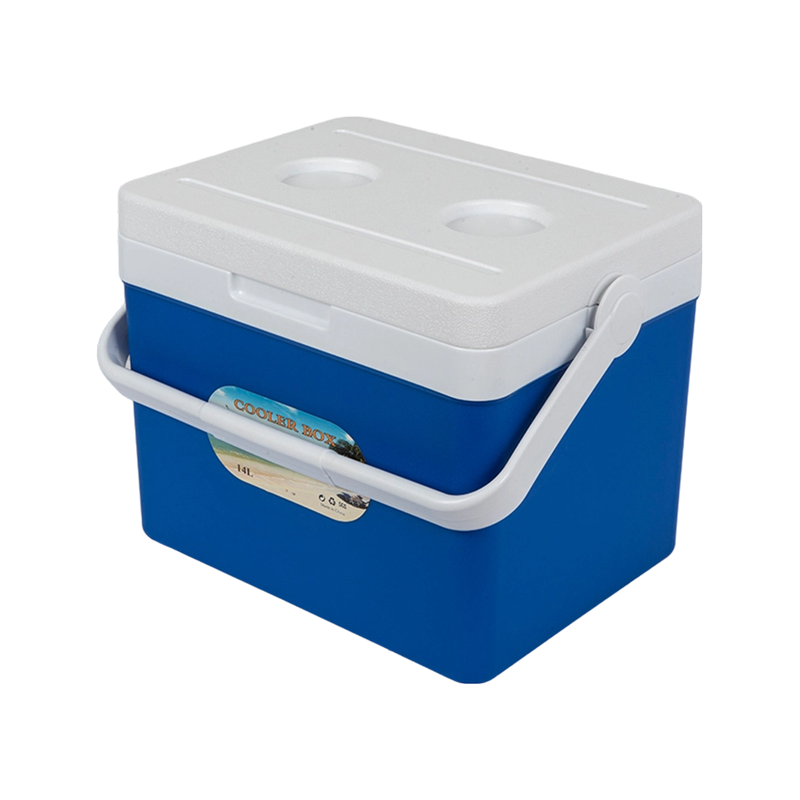
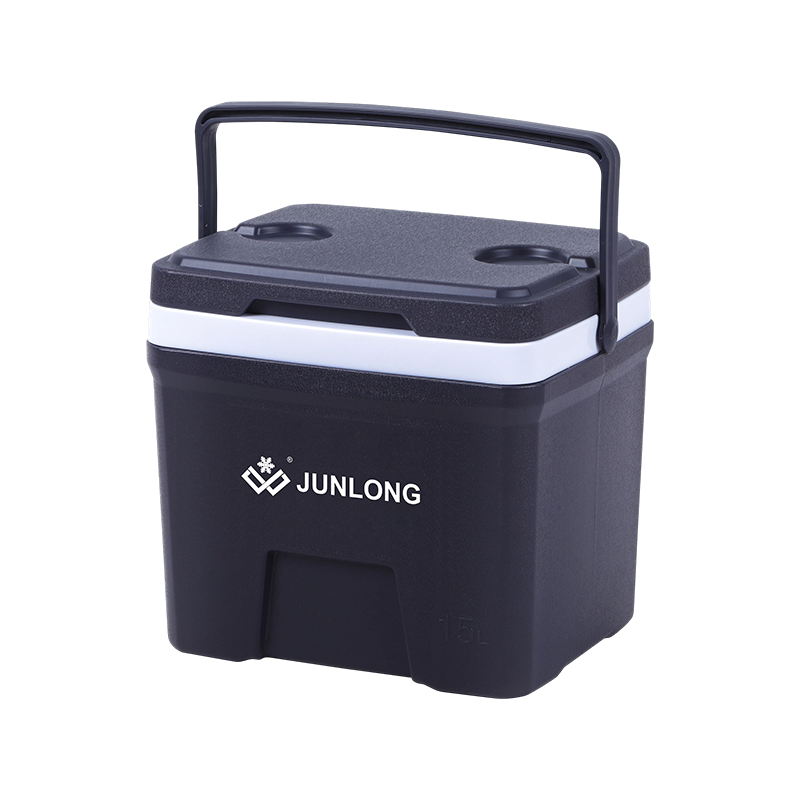
Čo odlišuje spoľahlivé výrobné zariadenie
Priama odpoveď pre kupujúcich hodnotiacich a Továreň na chladiace boxy spočíva v tom, že konzistentná kvalita výstupu závisí od troch merateľných faktorov: kontrola konštrukcie steny, presnosť tesnenia a spoja a opakovateľné testovacie postupy aplikované v každej výrobnej šarži. Zariadenie, ktoré pozorne sleduje tieto tri faktory, má tendenciu poskytovať chladiace boxy, chladiace džbány a vonkajšie nádoby na vodu s oveľa konzistentnejším izolačným výkonom a štrukturálnou odolnosťou, ako to, ktoré sa spolieha len na vizuálnu kontrolu. To je dôležité priamo pre tímy obstarávateľov, pretože jediná nekonzistentná dávka môže podkopať reputáciu spoľahlivosti celej produktovej rady.
Tento článok skúma namerané údaje o výkonnosti výroby, štrukturálne porovnania a praktické usmernenie o získavaní zdrojov, ktoré kupujúcim pomôžu vyhodnotiť továreň na chladiace boxy, továreň na chladiace džbány alebo továreň na vonkajšie nádoby na vodu na konzistentnom základe založenom na dôkazoch, a nie na samotných marketingových tvrdeniach.
Hlavné výrobné metriky v rámci výrobných konfigurácií
Pri porovnávaní výrobných konfigurácií v továrni na chladiace boxy alebo v továrni na chladiace kanvice najviac záleží na piatich metrikách: rozmerová konzistencia, jednotnosť izolácie, štrukturálna pevnosť, spoľahlivosť tesnenia a kontrola chybovosti. Vodorovný stĺpcový graf nižšie hodnotí dve bežné výrobné nastavenia v porovnaní s týmito metrikami na indexe 0-100 zostavenom z typických rozsahov výkonnosti v teréne: výrobná linka založená na rotačnom formovaní a výrobná linka založená na vyfukovaní. Rotačná formovacia linka dosahuje najvyššie skóre z hľadiska štrukturálnej pevnosti a jednotnosti izolácie, pretože jej jednodielna konštrukcia vyplnená penou zabraňuje slabým švom, zatiaľ čo linka na vyfukovanie zostáva konkurencieschopná z hľadiska rozmerovej konzistencie pre tenšie steny vyrábané pri vyššej rýchlosti.
Toto porovnanie ukazuje, že prístup založený na rotačnom formovaní rozširuje svoju výhodu hlavne v štrukturálnej pevnosti a jednotnosti izolácie, čo vysvetľuje, prečo je to často preferovaná metóda pre kontajnery s vyššou záťažou určené na vonkajšie a kempingové použitie. Okraj rozmerovej konzistencie pre linky na vyfukovanie je užitočný kontext pre kupujúcich zameraných na tenšie steny vyrábané pri vyššom výkone. Ani jeden prístup nie je univerzálne lepší, takže správna voľba závisí od konkrétneho produktového radu a zamýšľaného konečného použitia.
Trendy chybovosti v rámci veľkosti výrobnej dávky
Kľúčovým ukazovateľom konzistentnosti výroby je, ako sa miera defektov mení, keď sa veľkosť šarže zväčšuje. Čiarový graf nižšie sleduje mieru chybovosti ako percento v piatich štádiách veľkosti šarže, od malej 100-jednotkovej šarže až po veľkú 5000-jednotkovú šaržu, na základe typických údajov z terénu z výrobných liniek kontajnerov. Očakáva sa postupný kontrolovaný pokles, keď sa procesy stabilizujú a zamestnanci získajú opakovanie v danej výrobnej sérií, hoci rýchlosť by medzi jednotlivými fázami nemala prudko kolísať, pretože prudké výkyvy by poukazovali skôr na nekonzistentné riadenie procesu ako na očakávané zlepšenie krivky učenia.
Miera defektov klesá z približne 4,1 % pri 100-jednotkovej dávke po približne 1,3 % pri 5 000-jednotkovej dávke , postupný vzor, ktorý odráža stabilizáciu procesu, keď sa nastavenia nástrojov, personálu a linky plne nakalibrujú na daný produkt. Tento trend je jedným z dôvodov, prečo môžu väčšie, dobre zavedené výrobné linky ponúknuť kupujúcim silný základ pre dôveru v konzistentnosť výstupu v rámci celej objednávky. Zariadenie, ktoré otvorene sleduje a nahlasuje tento druh údajov, poskytuje kupujúcim jasnejší obraz o tom, čo môžu očakávať v rámci vlastného objemu objednávok.
Distribúcia kategórií produktov v rámci kombinovanej výroby
Mnohé výrobné zariadenia v tejto kategórii vyrábajú viac ako jednu produktovú radu pod jednou strechou, pričom zdieľajú znalosti o nástrojoch, procesy kvality a vzťahy v dodávateľskom reťazci naprieč typmi produktov. Zvislý stĺpcový graf nižšie zobrazuje reprezentatívny podiel výroby v spoločných kategóriách v kombinovanom vonkajšom chladiacom zariadení a zariadení na skladovanie vody na základe agregovaných údajov z terénu. Najväčší podiel predstavujú chladiace boxy, nasledujú chladiace kanvice, všeobecné vonkajšie nádoby na vodu a ďalšie súvisiace outdoorové príslušenstvo.
Chladiace boxy predstavujú zhruba 33 % of typical combined production , čo odráža stály dopyt zo strany individuálnych vonkajších používateľov a podnikov získavajúcich zdroje prostredníctvom a Továreň na chladiace boxy . Chladiace kanvice tesne nasledujú, v súlade s dopytom smerovaným cez vyhradenú Chladiace džbány Factory linka, zatiaľ čo širšie položky na skladovanie vody vyrábané prostredníctvom an Továreň na vonkajšie nádoby na vodu zaokrúhliť zmysluplný podiel na celkovej produkcii. Tento druh diverzifikovanej výrobnej základne často umožňuje zariadeniu udržiavať stabilnejšie využitie nástrojov počas sezónnych zmien dopytu.
Výrobné linky na rotačné formovanie verzus vyfukovanie
Radarová tabuľka pomáha vizualizovať kompromis medzi výrobnou linkou na rotačné formovanie a výrobnou linkou na vyfukovanie vo viacerých rozmeroch súčasne. Nižšie uvedená tabuľka porovnáva štrukturálnu pevnosť, rovnomernosť izolácie, rýchlosť výroby, flexibilitu nástrojov a efektívnosť materiálu. Rotačná formovacia linka sa ďalej rozširuje na štrukturálnu pevnosť a jednotnosť izolácie, pretože jej proces vypĺňania penou s jednou stenou zabraňuje švom, ktoré by mohli oslabiť nádobu, zatiaľ čo linka na vyfukovanie sa rozširuje ďalej pri rýchlosti výroby, pretože jej cykly sú zvyčajne kratšie pre tenšie steny.
Žiadna z výrobných metód nepokrýva každý rozmer, čím sa posilňuje, prečo správna voľba závisí od konkrétneho produktového radu a požiadaviek na objednávku, namiesto toho, aby sa predpokladalo, že jedna metóda je univerzálne lepšia. Zariadenie ponúkajúce možnosti rotačného a vyfukovacieho formovania pod jednou strechou dáva kupujúcim väčšiu flexibilitu pri prispôsobovaní výrobnej metódy k typu produktu v rámci jediného dodávateľského vzťahu.
Praktické usmernenie pri získavaní zdrojov podľa typu produktu
Výber správneho výrobného partnera začína prispôsobením typu produktu, očakávanému objemu objednávky a zamýšľanému konečnému použitiu so skutočnými procesnými schopnosťami zariadenia. Nižšie uvedená tabuľka sumarizuje praktické usmernenia pre bežné scenáre získavania zdrojov.
Referenčný zdroj založený na scenári
| Typ produktu | Vhodný proces | Dôvod |
|---|---|---|
| Exteriérové chladiace boxy pre veľké zaťaženie | Rotačné tvarovanie via Cooler Boxes Factory | Bezšvová konštrukcia odoláva nárazom a prenosu tepla |
| Izolované kempingové džbány na vodu | Rotačné tvarovanie via Cooler Jugs Factory | Konzistentná hrúbka steny podporuje udržiavanie teploty |
| Ľahký všeobecný zásobník vody | Vyfukovanie prostredníctvom továrne na vonkajšie nádoby na vodu | Rýchlejšie časy cyklov pre objednávky s väčším objemom |
| Zdroj zmiešaného produktového radu | Zariadenie s kombinovanou kapacitou | Vzťah jedného zdroja medzi typmi produktov |
Pred dokončením výrobného partnera niekoľko dodatočných kontrol pomáha podporiť konzistentné výsledky objednávky:
- Skontrolujte, či špecifikácie hrúbky steny a hustoty peny zodpovedajú zamýšľanej aplikácii produktu.
- Požiadajte o vzorky jednotiek na kontrolu tesnenia a spojov pred úplným spustením výroby.
- Overte si interné testovacie postupy na odolnosť proti nárazu a izolačný výkon.
- Skontrolujte plány údržby nástrojov a foriem, aby ste potvrdili konzistentný výstup v priebehu času.
- Preskúmajte postupy balenia a logistiky, aby ste znížili riziko poškodenia počas prepravy pri väčších objednávkach.
Konzistentnosť výroby za spoľahlivým výkonom kontajnerov
Krivka klesajúcej chybovosti, o ktorej sme hovorili vyššie, závisí od konzistentného riadenia procesu naprieč teplotou formy, načasovaním cyklu a podávaním materiálu v každej fáze výroby. Odchýlky v ktoromkoľvek z týchto faktorov môžu posunúť tak rozmerovú konzistenciu, ako aj rovnomerný výkon hotového kontajnera, keď sa dostane ku koncovému používateľovi, a preto je dôležitá dôsledná disciplína procesu počas výroby. Automatizované monitorovanie procesov a priame kontroly kvality pomáhajú udržiavať výkon výrobného zariadenia v stabilnom rozsahu v rámci meniacich sa objemov objednávok a podporujú údaje z terénu uvedené v tomto článku.
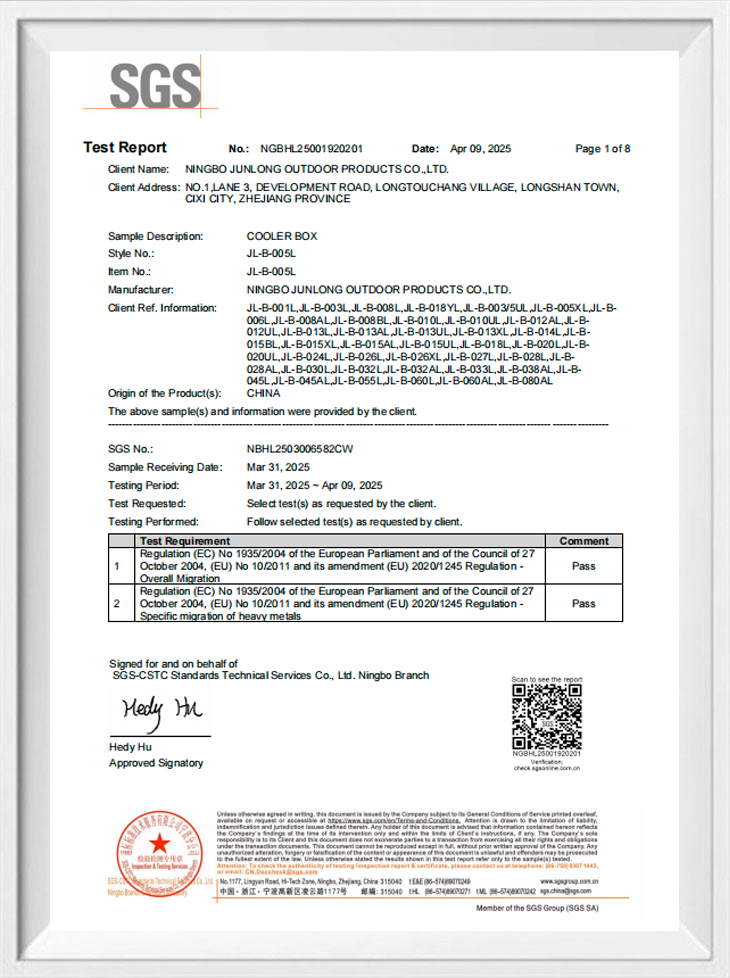
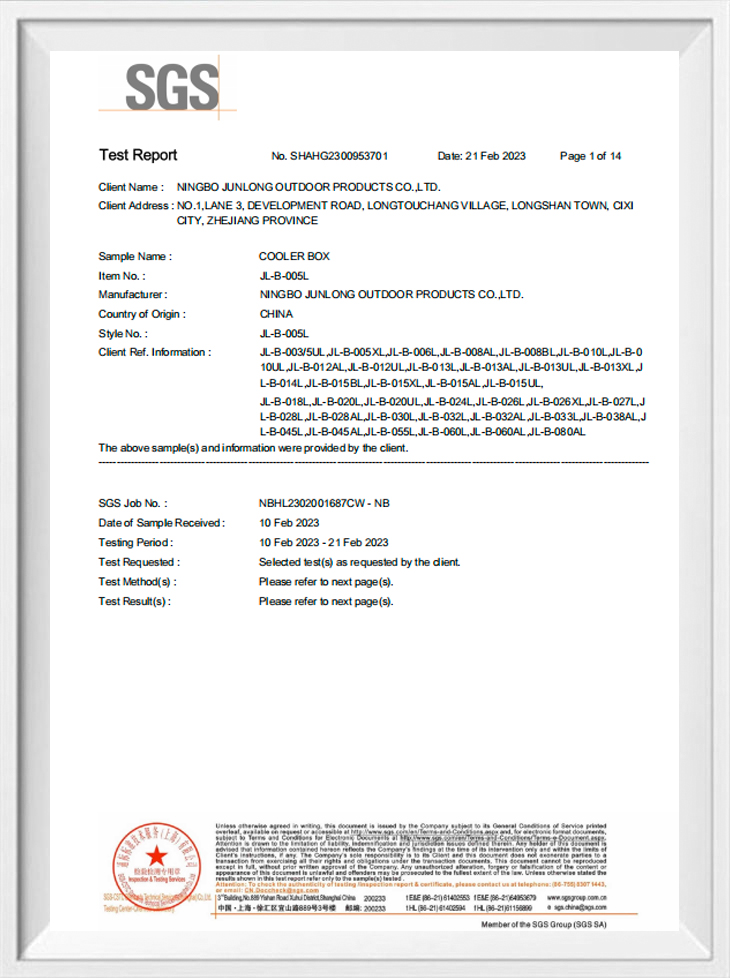
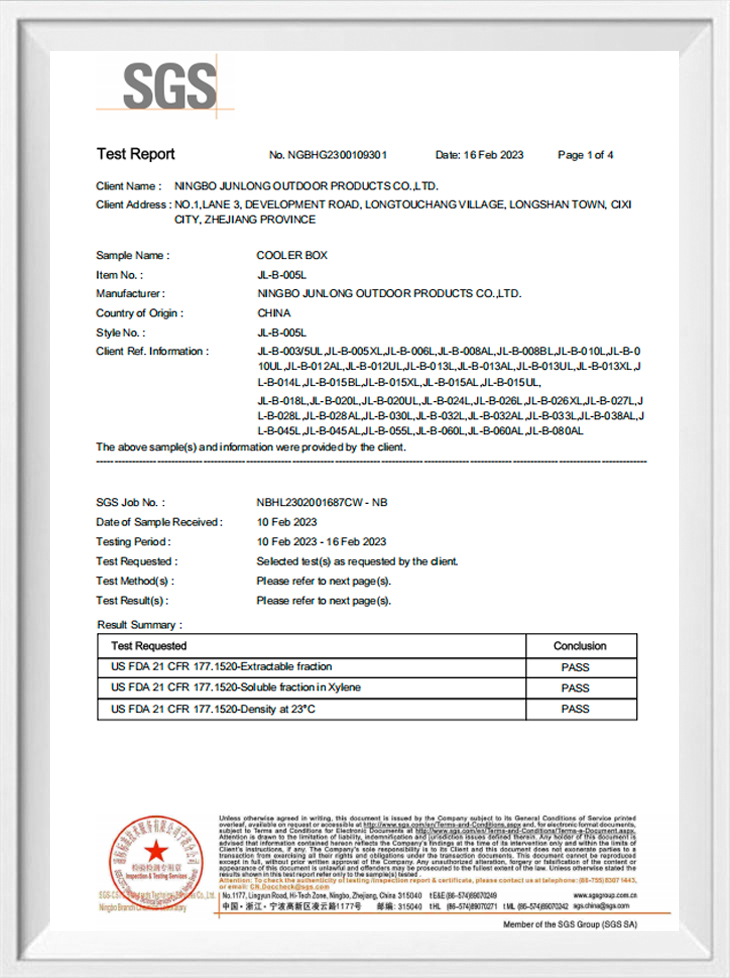
Štandardné kontrolné body kvality, ako je testovanie tlaku na tesnenie, odber vzoriek hrúbky steny a testovanie pádom, podporujú vyššie uvedené trendy. Pre kupujúcich, ktorí hodnotia továreň na chladiace boxy, továreň na chladiace džbány alebo továreň na vonkajšie nádoby na vodu, je potvrdenie týchto kontrolných bodov kvality priamo u výrobcu často rovnako cenné ako samotná kontrola zverejnených špecifikácií.
O spoločnosti Ningbo Junlong Outdoor Products Co., Ltd.
Ningbo Junlong Outdoor Products Co., Ltd. bola založená v roku 2000 a nachádza sa v Cixi, Ningbo, dôležitom výrobnom uzle v delte rieky Yangtze s pohodlnou dopravou a dobre rozvinutým priemyselným dodávateľským reťazcom. Spoločnosť je výrobným podnikom, ktorý integruje vývoj, výrobu a predaj produktov so zameraním na produkty vonkajšieho chladenia a skladovania vody.
Táto kombinácia miesta, prístupu k dodávateľskému reťazcu a vlastnej výrobnej kapacity podporuje schopnosť spoločnosti slúžiť kupujúcim, ktorí získavajú zdroje prostredníctvom továrne na chladiace boxy, továrne na chladiace kanvice alebo továrne na vonkajšie nádoby na vodu, či už na individuálne vonkajšie použitie alebo potreby rozsiahlejšej distribúcie.
Často kladené otázky
Q1: Aký spôsob výroby sa vo všeobecnosti používa pre vysokovýkonné chladiace boxy?
A1: Rotačné formovanie sa bežne používa pre chladiace boxy s väčším zaťažením, pretože jeho jednodielna, penou vyplnená konštrukcia zabraňuje švom, ktoré by inak mohli nádobu oslabiť.
Q2: Prečo veľkosť šarže ovplyvňuje mieru chybovosti pri výrobe kontajnerov?
Odpoveď 2: Väčšie šarže umožňujú stabilizáciu nastavení nástrojov, personálu a linky do výrobného cyklu, čo zvyčajne vedie k postupnému znižovaniu chybovosti v porovnaní s malými počiatočnými šaržami.
Otázka 3: Môže jedno zariadenie vyrábať chladiace boxy, chladiace kanvice a nádoby na vodu spolu?
Odpoveď 3: Áno, mnohé zariadenia v tejto kategórii si zachovávajú kombinovanú výrobnú kapacitu vo viacerých produktových radoch vonkajšieho chladenia a skladovania vody v rámci procesov zdieľanej kvality.
Q4: Čo by mali kupujúci skontrolovať pred dokončením výrobného partnera?
Odpoveď 4: Kupujúci by si mali prezrieť špecifikácie hrúbky steny, vyžiadať si vzorky jednotiek na kontrolu a potvrdiť interné testovacie a baliace postupy predtým, ako sa zaviažu k úplnej objednávke.